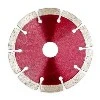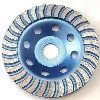
Щоб покращити подрібнення,Алмазні кругиоброблюються шляхом видалення глазурованого зв’язувального шару та оголення нових ріжучих країв. Це технічне обслуговування є необхідним, оскільки навіть супер-абразивні інструменти преміум-класу з часом затупляються, що знижує продуктивність і точність. Алмазні круги слід регулярно підправляти, щоб мінімізувати термічні пошкодження заготовок, підтримувати жорсткі допуски та збільшити термін служби інструменту, що впливає на експлуатаційні витрати та ефективність виробництва.
Розуміння обробки алмазних коліс
Правка є важливим доглядом, який впливає на продуктивність шліфувального круга. Абразивна поверхня забивається детритом матеріалу та нерівномірна під час шліфування твердих матеріалів, таких як карбід вольфраму, кераміка чи оброблений камінь. Скління значно знижує ефективність різання та створює надмірне тепло, яке може пошкодити заготовку та шліфувальне обладнання.
Чим одягання відрізняється від заточування
Професіонали іноді змішують правку і заточку, хоча вони різні. Правка змінює геометрію круга та оголює свіжі алмазні частинки в матриці зв’язку, а заточування відновлює ріжучі кромки. Під час обробки видаляється невеликий шар зв’язувального матеріалу, відкриваючи нові абразивні зерна. Менеджери із закупівель, які оцінюють витрати на технічне обслуговування інструменту, повинні розуміти, що правильна правка зберігає інвестиції в алмази.
Чому нехтування одягом шкодить вашій роботі
Погано підготовлені шліфувальні круги спричиняють проблеми з виробничим процесом. Високе тертя та тепло на глазурованих поверхнях викликають дрібні тріщини в крихких матеріалах і термічну деформацію металевих компонентів. Тиск шліфування для компенсації тьмяних абразивів спричиняє знос підшипників шпинделя та споживання енергії. Затримка інтервалів правки може знизити продуктивність на 40% і збільшити відсоток браку поверхонь при обробці каменю та виробництві плитки.
Розпізнавання, коли ваше колесо потребує уваги
Візуальний огляд демонструє різні ознаки затримки перев’язки. Глянцеві поверхні дисків свідчать про скління, тоді як нерівні візерунки шліфування або сліди від тріскотіння на готових поверхнях свідчать про дефекти профілю. Подовжена тривалість циклу, вищий споживаний струм двигуна та шум свідчать про меншу дію різання. Базові дані про продуктивність дозволяють командам технічного обслуговування планувати проактивні реакції на постійне зниження, перш ніж це вплине на якість виробництва.
Покроковий-по-посібник: як обробити алмазний круг
Правильна обробка зберігає дорогий алмазний шар і водночас є ефективною. При надмірній обробці витрачається абразивний матеріал, тоді як при недостатній обробці не відновлюється ефективність різання. Методична техніка забезпечує узгоджені результати для всіх типів облігацій і застосувань.
Підготовка та протоколи безпеки
Перевірте, чи шліфувальна машина вимкнена таАлмазний кругперестав рухатися перед одяганням. Огляньте монтажний фланець на предмет сміття, яке може вплинути на стійкість колеса. Закріпіть інструмент для правки в інструментотримачі верстата або в пристосуванні для правки перпендикулярно до поверхні круга. Потрібні захисні окуляри та протипилові маски, оскільки одяг створює дрібні частинки, які можуть дратувати дихальні шляхи. Хороша вентиляція запобігає накопиченню часток у повітрі під час роботи.
Вибір відповідного інструменту для одягання
Найкращий засіб для нанесення залежить від типу скріплення. Диски зі склеєним-смолою добре працюють із правочними паличками з оксиду алюмінію або алмазними правлячими-керованими гальмами, але для склеєного скріплення потрібні одно-чи багато-алмазні інструменти. Для видалення зв’язувального матеріалу з металевих -колісних дисків, найміцніших, потрібні стрижні з карбіду кремнію або роторні алмазні правки. Цей важливий вибір залежить від конструкції вашого колеса-використання несумісного комода пошкоджує або не робить нічого.
Виконання операції правки
Запустіть шліфувальну машину та дайте їй досягти максимальної швидкості, перш ніж використовувати інструмент для правки. Повільно й злегка дотягніться до колеса, щоб мінімізувати ударне навантаження. Застосовуйте послідовний тиск по ширині колеса із заздалегідь визначеною швидкістю подачі від 0,001 до 0,005 дюйма за кожен прохід. Важкі поодинокі надрізи можуть роздробити алмазні частинки або відшарувати ділянки зв’язувального шару, тоді як багато легких проходів працюють добре. Щоб зменшити нагрівання та видалити сміття, під час роботи не пропускайте охолоджуючу рідину.
Пере-перевірка та перевірка після обробки
Після обробки огляньте поверхню колеса при хорошому освітленні. Добре підготовлений круг має однорідну, дещо шорстку текстуру та постійний колір на лицьовій стороні, без глянцевих глянцевих ділянок та виїмок. Розріжте брухт, подібний до ваших виробничих заготовок, щоб оцінити обробку поверхні та силу шліфування. Виміряйте діаметр колеса, щоб зафіксувати втрати матеріалу та спрогнозувати заміну. Перед відновленням виробництва ця фаза перевіряє, чи спрацювала пов’язка.
Порівняння методів правки алмазного круга та інструментів
Ручна правка та автоматизовані методи дають різні переваги залежно від обсягу виробництва та точності сучасного виробництва. Розуміння цих варіацій допомагає командам із закупівель покращити технічне обслуговування інструментів і заощадити кошти.
Техніка ручного одягання та їх застосування
У майстернях і на невеликих підприємствах все ще використовується ручне оброблення за допомогою ручних палиць або гальм{0}}керованого обладнання. Без інвестування в спеціальне обладнання ця стратегія дозволяє проводити нечасте обслуговування. Кваліфіковані оператори набувають тактильної чутливості до тиску та швидкості подачі, що забезпечує гарні результати на різноманітних алмазних кругах. Смоляні-колеса, які використовуються для різання будівельних матеріалів, виграють від процесу, оскільки над-точна геометрія менш важлива, ніж відновлення руху різання. Ручні підходи передбачають змінність оператора та потребують-часу для частих інтервалів правки у великому-виробництві.
Автоматизовані та ЧПУ системи обробки
Автоматичні системи правки, інтегровані зі шліфувальними верстатами з ЧПК, використовуються на великих заводах із виробництва твердосплавного інструменту та прецизійної кераміки. Ці системи повторюють цикли обробки без помилок людини. Ротаційні алмазні правки на моторизованих шпинделях видаляють матеріал із заданою швидкістю, а передові методи вимірювання перевіряють геометричну правильність. Збільшений термін служби колеса, менший час циклу та усунення факторів кваліфікації оператора окупають початкові інвестиції від кількох тисяч до десятків тисяч доларів. Щоб оптимізувати інвестиції в обладнання, промислові покупці алмазних кругів для автоматизованих виробничих ліній повинні також розглянути відповідну технологію правки.
Бонд-Особливі вимоги до одягу
Бонд-системи по-різному реагують на одягання, що вимагає додаткових інструментів і методів. Завдяки своїй пористій керамічній природі склоподібні з’єднання швидко стираються, але потребують контролю тиску, щоб уникнути відколів. У більшості випадків при обробці каменю та шліфуванні бетону використовується металеве скріплення, яке витримує тиск правки та потребує міцних карбід кремнію або алмазних правок. Під час заточування інструменту смоляні зв’язки послаблюються від тепла тертя під час правки, що вимагає більш ніжного дотику та охолодження. Партнери-дистриб’ютори, які обслуговують різноманітні клієнтські бази, мають бути технічними експертами з усіх типів облігацій, щоб надавати допомогу в застосуванні та підказувати інструменти для обробки.
Як правка впливає на продуктивність алмазного круга та економічну ефективність
Крім продуктивності, дисципліноване одягання має економічні переваги. Всебічний аналіз витрат показує, як цей ремонт впливає на витрати інструментів, ефективність роботи та якість виробництва-все важливі критерії для прийняття рішень щодо закупівель-, які оцінюють альянси з постачальниками та стратегії закупівель.
Підвищена ефективність різання завдяки гострим краям
СвіжоприготованийАлмазні кругиподрібнюють твердіші матеріали на 30–50% швидше, ніж глазуровані. Відкриті кристали алмазу мають гострі ріжучі краї, які розбивають матеріал без розтікання та тертя. Заводи-виробники можуть обробляти більше заготовок кожну зміну без додавання робочої сили чи обладнання завдяки цьому кращому руху різання. Виробники каменю, які шліфують стільницю з інженерного кварцу, знаходять величезні переваги в продуктивності, регулярно обробляючи колеса, а не проштовхуючи їх після закінчення терміну служби.
Збільшений термін служби інструменту та зменшена частота заміни
Регулярна обробка запобігає шкідливому склінню, подовжуючи термін служби колеса. Коли поверхня зв’язку повністю заблокована, оператори підсвідомо шліфують сильніше, щоб зберегти продуктивність. Залишок функціонального алмазного шару зношується швидше і може спричинити катастрофічне руйнування зв’язку через перевантаження. Запланована пов’язка зменшує 0,002–0,005 дюйма кожного сеансу, одночасно відновлюючи ефективність різання. Колеса, які обслуговуються шляхом систематичних процедур правки, видаляють на 40-60% більше матеріалу перед виходом з експлуатації, ніж еквівалентні колеса, які працюють до руйнування.
Матеріальна-специфічна оптимізація продуктивності
Різні матеріали заготовки вимагають різних процедур правки шліфувального круга. Через високу температуру шліфування карбіду потребує періодичної легкої обробки, щоб зберегти відкриту структуру зерна для проникнення охолоджуючої рідини. Під час виробництва кераміки утворюється дрібне сміття, яке швидко закупорює пори, що вимагає більш грубих інструментів для обробки. Виробництво каменю вимагає гнучкої обробки через склад матеріалу та твердість. Розуміння цих-специфічних критеріїв для матеріалів допомагає покупцям домовитися з постачальниками про характеристики коліс і методи обслуговування, щоб гарантувати, що поставлені товари відповідають потребам застосування, а не характеристикам каталогу.
Придбання та обслуговування якісних алмазних дисків для оптимальних результатів обробки
Вибір авторитетногоАлмазний кругпостачальників впливає на ефективність перев’язування та продуктивність роботи. Розгляд закупівель має виходити за рамки порівняння цін, оскільки якість коліс, реакція на заправку та загальна вартість володіння пов’язані.
Оцінка можливостей і надійності постачальника
Надійні виробники стежать за якістю протягом усього виробництва, що впливає на правку коліс. Високоякісні-круги мають однорідну алмазну дисперсію в зв’язувальній матриці, що оголює свіжі ріжучі кромки під час правки. Заводське точне шліфування та динамічне балансування зменшують-витікання та вібрацію, знижуючи частоту правки. Щоб оцінити постачальників, знайдіть деталі концентрації алмазу, дисперсії розміру зерна та складу зв’язку. Менш{6}}відомі бренди можуть функціонувати неузгоджено та вимагати регулярних змін одягу, тоді як визнані бренди є постійними.
Розглядання OEM та індивідуальних коліс
Індивідуальні вимоги допомагають спеціалізованим операціям, тоді як стандартні товари каталогу добре підходять для широкого застосування. Виробникам інструментів, які шліфують твердосплавні метали зі складною геометрією, можуть знадобитися розміри алмазної сітки та концентрації, адаптовані до їхніх матеріалів та обладнання. Виробникам екзотичного іноземного каміння потрібні індивідуальні композиції зв’язок, які поєднують інтенсивність різання та довговічність. Співпраця з виробниками комплектного обладнання та індивідуальні специфікації стають економічно вигідними, коли річні обсяги закупівель наближаються до кількох тисяч доларів. Ці взаємодії дозволяють покупцям змінювати якість продукту відповідно до їхніх методів обробки та робочих потреб, потенційно знижуючи витрати на технічне обслуговування та покращуючи якість продукції.
Впровадження програм профілактичного обслуговування
Структуровані програми технічного обслуговування перевершують методи реагування на основі зниження продуктивності. Інтервали доповнення мають базуватися на часу шліфування або об’ємі матеріалу, а не на календарних датах. Ведіть точні журнали обслуговування дат обробки, видаленого матеріалу та аномалій. Знайдіть можливості оптимізації, порівнюючи дані технічного обслуговування з якістю виробництва та частотою заміни коліс. Постачальники технічної підтримки можуть вивчити ці тенденції та порадити зміни процесу правки або технічних характеристик коліс, які краще відповідають експлуатаційним потребам. Ця співпраця перетворює постачальників на стратегічних партнерів, які покращують роботу.
Висновок
Алмазний кругінвестиції стають продуктивними активами за правильного поводження. Системний підхід-розуміння основ обробки, виконання правильних процедур, вибір відповідних методів і інструментів, розпізнавання впливу на продуктивність і налагодження стосунків з постачальниками-створює конкурентні переваги завдяки зниженню вартості інструментів, вищій якості продукції та підвищенню ефективності виробництва. Технічне обслуговування коліс приносить величезні переваги протягом фінансових років, незалежно від того, чи працюєте на невеликому заводі з виробництва чи на великих промислових закупівлях.
FAQ
Чому мій круг швидко скліє під час шліфування твердосплавних матеріалів?
Тепло від шліфування карбіду може послабити смоляні зв’язки або потьмяніти алмазні частинки. Недостатня швидкість подачі та потік теплоносія збільшують тривалість витримки. Використання алмазних кругів із правильною твердістю зв’язку для вашого сорту твердого сплаву та збереження периферійних швидкостей між 20-30 м/с допомагає. Регулярна обробка світлом паличками з оксиду алюмінію дозволяє уникнути скління, яке важко{5}}зняти.
Чи можу я використовувати один і той самий інструмент для пов’язування для різних типів зв’язок?
Деякі інструменти для пов’язування працюють у багатьох системах зв’язування, але найкраще підходять підібрані пари. Палички з оксиду алюмінію добре підходять для склеювання смолою, але не для зв’язування твердих металів, які потребують карбіду кремнію або алмазних правок. Спеціальні інструменти Bond- для обробки ваших коліс позбавлять від розчарування та забезпечують регулярне обслуговування. Постачальники коліс можуть запропонувати комоди для певних застосувань.
Як часто слід правити виробничі колеса?
Твердість матеріалу, характеристики круга та параметри шліфування визначають інтервали правки. Тверді матеріали, як-от карбід вольфраму або спеціальна кераміка, потребують оброблення кожні 2-4 години активного шліфування, тоді як м’який природний камінь може чекати 8-12 годин. Використовуйте обробку поверхні та силу шліфування як практичні показники - деградація вказує на необхідність обробки незалежно від часу.
Партнерство з SNJ для преміальних рішень для шліфування
З 2003 року SNJ виготовляє надійні високо-абразивні алмазні круги для північноамериканських імпортерів, дистриб’юторів і промислових споживачів. Алмазні круги з точно відрегульованою концентрацією та однорідною дисперсією зерна надійно реагують на процеси правки, подовжуючи термін служби інструменту та вартість активів. Як досвідчений виробник алмазного круга ми знаємо, що якість виробництва та технічне обслуговування круга пов’язані, тому наш технічний персонал надає детальні поради щодо правки для ваших застосувань і матеріалів. ЗапитуйтеColin@sinodream.bizпро параметри шліфувального круга, оцінку зразків або специфікації для вашого бізнесу. Ми надаємо низькі ціни та гнучкі правила MOQ для відомих оптовиків і імпортерів-початківців, які створюють портфоліо продуктів на конкурентному ринку Північної Америки.
Список літератури
1. Марінеску І. Д., Роу В. Б., Дімітров Б. та Інасакі І. (2013). "Трибологія процесів абразивної обробки", друге видання, видавництво Вільяма Ендрю.
2. Малкін, С. і Го, К. (2008). "Технологія шліфування: теорія та застосування обробки абразивами", Industrial Press Inc.
3. Джексон, MJ та Davim, JP (2011). "Обробка абразивами", Springer Science & Business Media.
4. Хітчінер, М. П. (2016). "Технологія алмазного шліфувального круга та її застосування в точному виробництві", Міжнародний журнал абразивних технологій, Том. 7, №. 3.
5. Салмон, SC (1992). «Сучасна технологія процесу шліфування», Товариство інженерів-виробників.
6. Клок, Ф. (2009). «Процеси виробництва 2: шліфування, хонінгування, притирка», Springer-Verlag Berlin Heidelberg.